


 Подписаться
Приведенные технологические схемы основаны на справочнике технического сервиса СИБУРа «Дефекты литьевых изделий» и описывают частые производственные ситуации. В статье разобраны три ключевые группы дефектов: структурные и геометрические (группа А), внутренние неоднородности (группа Б) и поверхностные дефекты (группа В). Для каждой категории представлены типичные проблемы с пошаговыми алгоритмами их решения. При устранении любого брака рекомендуется изменять только один технологический параметр за раз, а после стабилизации температурного режима ТПА — выполнять не менее двух циклов отливки для проверки результата.
Группа А: структурные и геометрические дефекты
Облой (Flash). Часть расплава проникает в зазоры пресс-формы (по линии разъема, вокруг формообразующих знаков или толкателей), образуя на изделии тонкие полимерные пленки, которые подлежат удалению.
Алгоритм устранения облоя
Если облой идет по всей поверхности детали:
- Повысьте усилие смыкания пресс-формы, предварительно проверив его максимальное паспортное значение;
- Снизьте скорость впрыска;
- Оптимизируйте точку переключения, установив более ранний переход на стадию подпитки;
- Уменьшите объем впрыска.
Если облой возникает только вблизи точки впрыска:
- Уменьшите давление подпитки;
- Снизьте температуру расплава;
- Понизьте скорость впрыска;
- Настройте двухступенчатый профиль впрыска «быстро — медленно». Заполните первые 20–30% объема отливки на повышенной скорости, а оставшиеся 70–80% — на низкой.
Если облой появляется на удалении от точки впрыска:
- Установите более раннее переключение на подпитку;
- Настройте трехступенчатый профиль скорости «медленно — быстро — медленно». Заполните 20–30% объема на низкой скорости, 40–60% — на повышенной, и финальные 20–30% — снова на низкой;
- Уменьшите температуру стенки пресс-формы.
Недолив (Short shot). Расплав заполняет пресс-форму не полностью. Изделие отливается частично, и после его извлечения на нем отсутствуют отдельные фрагменты или элементы.
Алгоритм устранения недолива :
- Проконтролируйте стабильность подачи материала из загруженного бункера;
- Проверьте работоспособность и герметичность обратного клапана шнека;
- Увеличьте объем дозирования;
- Увеличьте скорость впрыска;
- Повысьте давление впрыска (допустимо увеличивать до 90% от максимальной мощности ТПА);
- Повысьте температуру расплава;
- Повысьте температуру самой пресс-формы;
- Оптимизируйте точку переключения, установив более позднее переключение на стадию подпитки;
- Проверьте герметичность соединения сопла ТПА с пресс-формой, а также исправность обогрева сопла;
- Тщательно очистите выпоры (вентиляционные каналы) пресс-формы.
Если принятые меры не помогли, потребуется задействовать ТПА с более высокими паспортными характеристиками давления или скорости впрыска.
Трещины из-за внутренних напряжений (Internal stress cracking). При неравномерном или избыточном затвердевании расплава в материале возникают внутренние напряжения. Из-за этого готовое изделие трескается сразу или спустя время (через несколько дней или недель эксплуатации).
Алгоритм устранения трещин:
При избыточной массе изделия, т. е. переуплотнении материала:
- Ускорьте момент переключения на подпитку (оптимизируйте точку переключения в сторону более раннего перехода);
- Уменьшите рабочее давление подпитки;
- Сократите время подпитки;
- Уменьшите общую скорость впрыска.
При слишком низкой температуре съема детали, т. е. переохлаждении в форме (см. справочник СИБУРа, стр. 66):
- Уменьшите общее время охлаждения;
- Проверьте равномерность охлаждения всех зон пресс-формы;
- Проверьте температуру и давление охлаждающей жидкости на входе.
При слишком высокой температуре съема (риск деформации толкателями):
Скорректируйте режимы и скорость движения толкателей;
Отполируйте рабочие поверхности толкателей для более легкого съема.
Группа Б: внутренние неоднородности
Дизельный эффект (Diesel effect). Является следствием термодеструкции полимера из-за быстрого сжатия и нагрева воздуха при заполнении пресс-формы. Может возникать как на видовой части детали, так и на линии соединения потоков расплава.
Алгоритм устранения дизельного эффекта:
- При усилении дефекта с ростом скорости понизьте скорость и/или рабочее давление впрыска.
Если обгорает кромка изделия:
- Проведите механическую очистку и расширение выпоров пресс-формы;
- Уменьшите усилие смыкания пресс-формы для облегчения выхода газов.
Если след идет по линии спая потоков расплава:
- Исправьте геометрию фронта расплава, изменив положение литников или настроив задержку их открытия. При наличии двух точек впрыска с запорными клапанами примените профиль с изменением очередности и интервалов их открытия;
- Настройте двухступенчатый профиль «медленно — быстро»: заполните первые 20–30% отливки на низкой скорости, а оставшиеся 70–80% — на повышенной.
Если выгорание не ушло, используйте схему устранения дефекта «Холодный спай» (справочник СИБУРа, стр. 24).
Пригарные свили (Burnt streaks). Частый дефект, возникающий вследствие деструкции расплава полимера: расплав термически разлагается в цилиндре или литниковой системе. Продукты распада попадают в отливку, образуя темные полосы случайной формы.
Алгоритм устранения пригарных свилей:
При превышении температуры начала деструкции (см. справочник СИБУРа, стр. 64):
- Уменьшите температуру по зонам материального цилиндра;
- Уменьшите число оборотов шнека;
- Снизьте установленное противодавление.
При слишком долгом пребывании расплава в цилиндре:
- Оптимизируйте время набора материала под время охлаждения изделия;
- Установите технологическую паузу перед началом дозирования;
- Перейдите на ТПА с меньшим объемом материального цилиндра.
Если время нахождения расплава в цилиндре в норме:
- Отрегулируйте время и температуру предварительной сушки сырья;
- Уменьшите или полностью исключите долю вторичного материала в смеси;
- Настройте профиль впрыска «медленно — быстро»: заполните первые 20–30% отливки на низкой скорости, оставшиеся 70–80% — на повышенной.
Включения воздуха (Air traps). Дефект характеризуется наличием в толще или на поверхности литьевого изделия мелких пузырей или воздушных полостей.
Алгоритм устранения включений воздуха:
Если пузыри видны уже при свободном сливе материала из сопла:
- Уменьшите число оборотов шнека при дозировании;
- Понизьте температуру в самой первой зоне цилиндра (зоне загрузки);
- Повысьте противодавление шнека.
Если на ТПА активирована декомпрессия, понизьте величину или скорость декомпрессии шнека. Если декомпрессия не используется, тщательно очистите вентиляционные каналы (выпоры) пресс-формы.
Цветовые свили. Неравномерное распределение пигмента в объеме полимера, из-за чего на поверхности изделия появляются полосы или пятна другого оттенка.
Алгоритм устранения цветовых свилей:
Если дефект хаотично меняет свое расположение от отливки к отливке:
- Увеличьте процент ввода красителя (более 2%) или используйте суперконцентрат с большей дозировкой действующего вещества;
- Повысьте температуру расплава (см. справочник СИБУРа, стр. 64);
- Используйте суперконцентрат с меньшим размером гранул для лучшего перемешивания.
Если основа красителя совпадает с базовым полимером (согласно справочнику СИБУРа, стр. 62):
- Повысьте противодавление и увеличьте число оборотов шнека для улучшения гомогенизации.
- Повысьте рабочую скорость впрыска.
Если основа красителя не совпадает с базовым полимером:
- Проверьте химическую совместимость суперконцентрата с полимером
- Подберите суперконцентрат с показателем текучести расплава (ПТР), близким к базовому полимеру.
Группа В: поверхностные дефекты
Эффект грампластинки (Record grooves). Фронт расплава продвигается внутри пресс-формы с пульсациями. В результате на поверхности детали образуются волнообразные концентрические полосы.
Алгоритм устранения эффекта грампластинки:
Если конструктивно можно повысить скорость впрыска и температуру пресс-формы:
- Увеличьте скорость впрыска.
- Увеличьте температуру пресс-формы.
Если повысить скорость впрыска и температуру пресс-формы невозможно:
- Увеличьте температуру расплава в материальном цилиндре.
- Увеличьте рабочее давление впрыска.
Утяжины (Sink marks). Дефект, возникающий из-за неравномерной усадки материала в местах переменной толщины литьевых изделий. Ввиду недостаточной компенсации теплового уменьшения объема застывший поверхностный слой утягивается внутрь.
Алгоритм устранения утяжин:
Если размер подушки расплава менее 2 мм (см. справочник СИБУРа, стр. 61):
- Увеличьте ход дозирования шнека.
- Проверьте исправность и герметичность обратного клапана шнека.
Если дефект находится вблизи точки впрыска или толстой части детали:
- Увеличьте время и/или рабочее давление подпитки.
- Уменьшите температуру пресс-формы и/или расплава.
- Снизьте скорость впрыска.
Если дефект находится далеко от точки впрыска или в тонком зоне детали:
- Увеличьте время и/или давление подпитки.
- Увеличьте скорость впрыска.
- Увеличьте температуру пресс-формы и/или перерабатываемого материала.
Неоднородный глянец поверхности (Uneven gloss). Расплав неравномерно прилегает к пресс-форме, из-за чего на готовом изделии хаотично чередуются матовые и глянцевые участки.
Алгоритм устранения:
Если на поверхности пресс-формы присутствуют загрязнения: произведите тщательную очистку пресс-формы от налета.
Если есть признаки перегрева материала или высоких сдвиговых нагрузок:
- Понизьте температуру расплава;
- Уменьшите число оборотов шнека при наборе;
- Отполируйте внутренние стенки литникового канала;
- Очистите выпоры пресс-формы;
- Приведите фактическую глубину выпоров в нормативный диапазон 0,02–0,04 мм.
Если матовые пятна локализованы вокруг точки впрыска, настройте профиль впрыска «медленно — быстро»: заполните 20–30% отливки на низкой скорости, оставшиеся 70–80% — на повышенной. Если это не решило проблему, см. блок-схему дефекта «Утяжины» в справочнике СИБУРа, стр. 17).
Каждый из перечисленных дефектов — будь то поверхностные утяжины или скрытые пригарные свили — требует от наладчика немедленной реакции и точечной настройки ТПА. На производстве цена затянувшегося поиска причин брака измеряется не часами, а секундами. Чтобы понять, почему технологическая точность и стабильность сырья имеют решающее значение для бизнеса, необходимо перевести физические дефекты литья на язык цифр и оценить их реальную стоимость.
Стоимость брака: калькулятор скрытых потерь
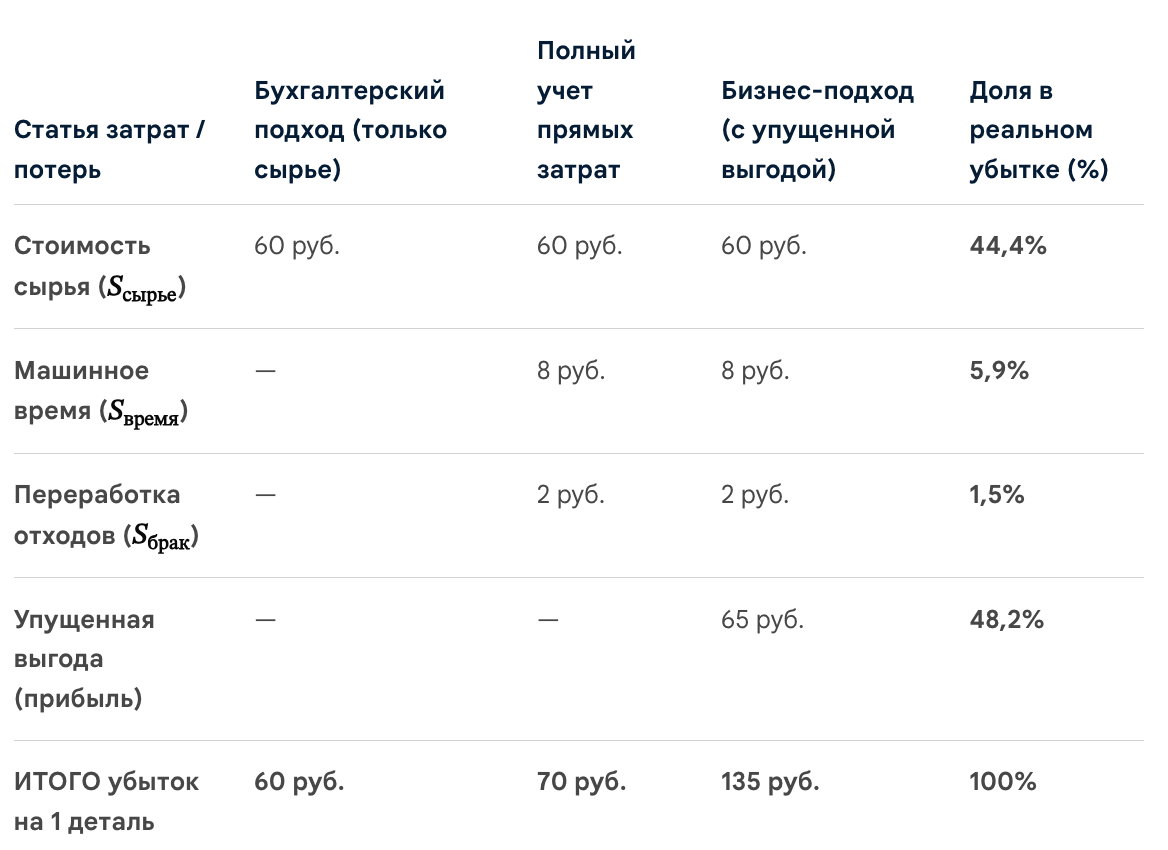
Частая ошибка планово-экономического отдела — считать ущерб от брака только по стоимости напрасно израсходованного сырья. Реальный убыток от каждой бракованной детали рассчитывается по комплексной формуле:
X = Sсырье + Sвремя + Sбрак
где составляющие распределяются следующим образом:
- Sсырье — стоимость полимера и добавок на одну деталь, включая вес литников;
- Sвремя — стоимость машинного времени ТПА на один цикл, включая стоимость и амортизацию оборудования, электроэнергию, операционные расходы цеха, зарплату персонала;
- Sбрак — накладные расходы (например, на вторичную переработку бракованной детали, непригодной для продажи).
Пример 1. Бухгалтерский расчет (прямые потери)
Эта формула наглядно разрушает иллюзию того, что сырье — единственная статья потерь. Рассмотрим условный пример: литье 10-литровой пластиковой тары массой 400 граммов из мелонаполненного полипропилена на ТПА среднего тоннажа, время цикла — 40 секунд. Если оценивать час работы ТПА по стандартной схеме (прежде всего, затраты цеха на электричество, оборудование и зарплату), то 40 секунд одного цикла обходятся заводу примерно в 8 рублей.
В таком сценарии убыток от каждой бракованной единицы составляет 70 рублей и распределяется следующим образом:
- Стоимость сырья (Sсырье) — 60 руб.
- Расходы цеха за 40 секунд (Sвремя) — 8 руб.
- Переработка отходов (Sбрак) — 2 руб.
Вывод: прямые потери от одной бракованной детали (70 руб.) примерно равны себестоимости производства единицы годной продукции.
Пример 2. Бизнес-расчет (прямые потери и упущенная выгода)
На крупносерийном производстве при постоянной загрузке мощностей экономический смысл расчетов кардинально меняется. К прямым потерям необходимо добавлять упущенную выгоду — чистую прибыль, которую станок мог бы принести за те 40 секунд, пока он вместо годного товара производил брак.
Если чистая прибыль от продажи одного изделия составляет 65 рублей, то за 40 секунд цикла ТПА не просто безвозвратно расходует 8 рублей на ресурсы, но и недополучает эти 65 рублей для бизнеса. При таком подходе реальная цена брака для бизнеса складывается из прямых потерь (70 руб.) и упущенной прибыли (65 руб.), что в сумме составляет 135 рублей за одну деталь — то есть почти вдвое выше чистой бухгалтерской себестоимости. В итоге иллюзия доминирования затрат на сырье полностью рушится. Главным и самым дорогим ресурсом в этой формуле оказывается чистое время работы оборудования.
Именно поэтому при постоянной загрузке производственных мощностей эксперименты с дешевым или нестабильным сырьем экономически опасны. Вызываемые ими технологические сбои приводят к лавинообразному росту издержек — расходам на внеплановые переналадки и потере невосполнимого времени ТПА. В масштабном производстве ущерб от простоев оборудования и недополученной прибыли превышает сиюминутную выгоду от закупки непроверенного полимера вместо стабильного и гарантированно подходящего сырья.


Комментарии (0)