


 Подписаться
Для окрашивания полимерных изделий используют мастербатчи (суперконцентраты) — специальные гранулы, в которых красящие вещества равномерно замешаны в полимерную основу. В отличие от чистых порошковых пигментов, мастербатчи не пылят, не загрязняют оборудование и обеспечивают точную автоматическую дозировку.
Выход равномерно окрашенного изделия без дефектов зависит от целого комплекса факторов:
- Свойства пигмента: его природа (органический или неорганический), дисперсность (размер частиц) и укрывистость;
- Стойкость красителя: термостабильность, светостойкость, атмосферостойкость и миграционная стойкость;
- Качество концентрата: глубина диспергирования пигмента в мастербатче, а также вязкость и совместимость его полимерной основы с окрашиваемым пластиком;
- Технологический фактор: правильный подбор производственного оборудования и степень его износа.
На что может непосредственно повлиять выбор пигмента?
Пигменты могут оказывать заметное влияние не только на эстетику, но и на геометрию, прочность и эксплуатационную надежность будущего изделия. Наш опыт технической поддержки переработчиков показывает, что некорректный подбор красящего вещества в мастербатче может спровоцировать брак по семи направлениям.
1. Нуклеирующий эффект
Некоторые пигменты работают как искусственные зародыши кристаллизации (нуклеаторы). Под их воздействием полимер начинает кристаллизоваться быстрее и при более высоких температурах. В каких-то случаях, например при литье под давлением (особенно полипропилена), нуклеация может быть полезной — она повышает жесткость, формоустойчивость и размерную стабильность изделия. Но при экструзии пленок данный эффект, напротив, ухудшает эксплуатационные свойства — полимерная пленка теряет эластичность и становится хрупкой.
2. Анизотропная усадка
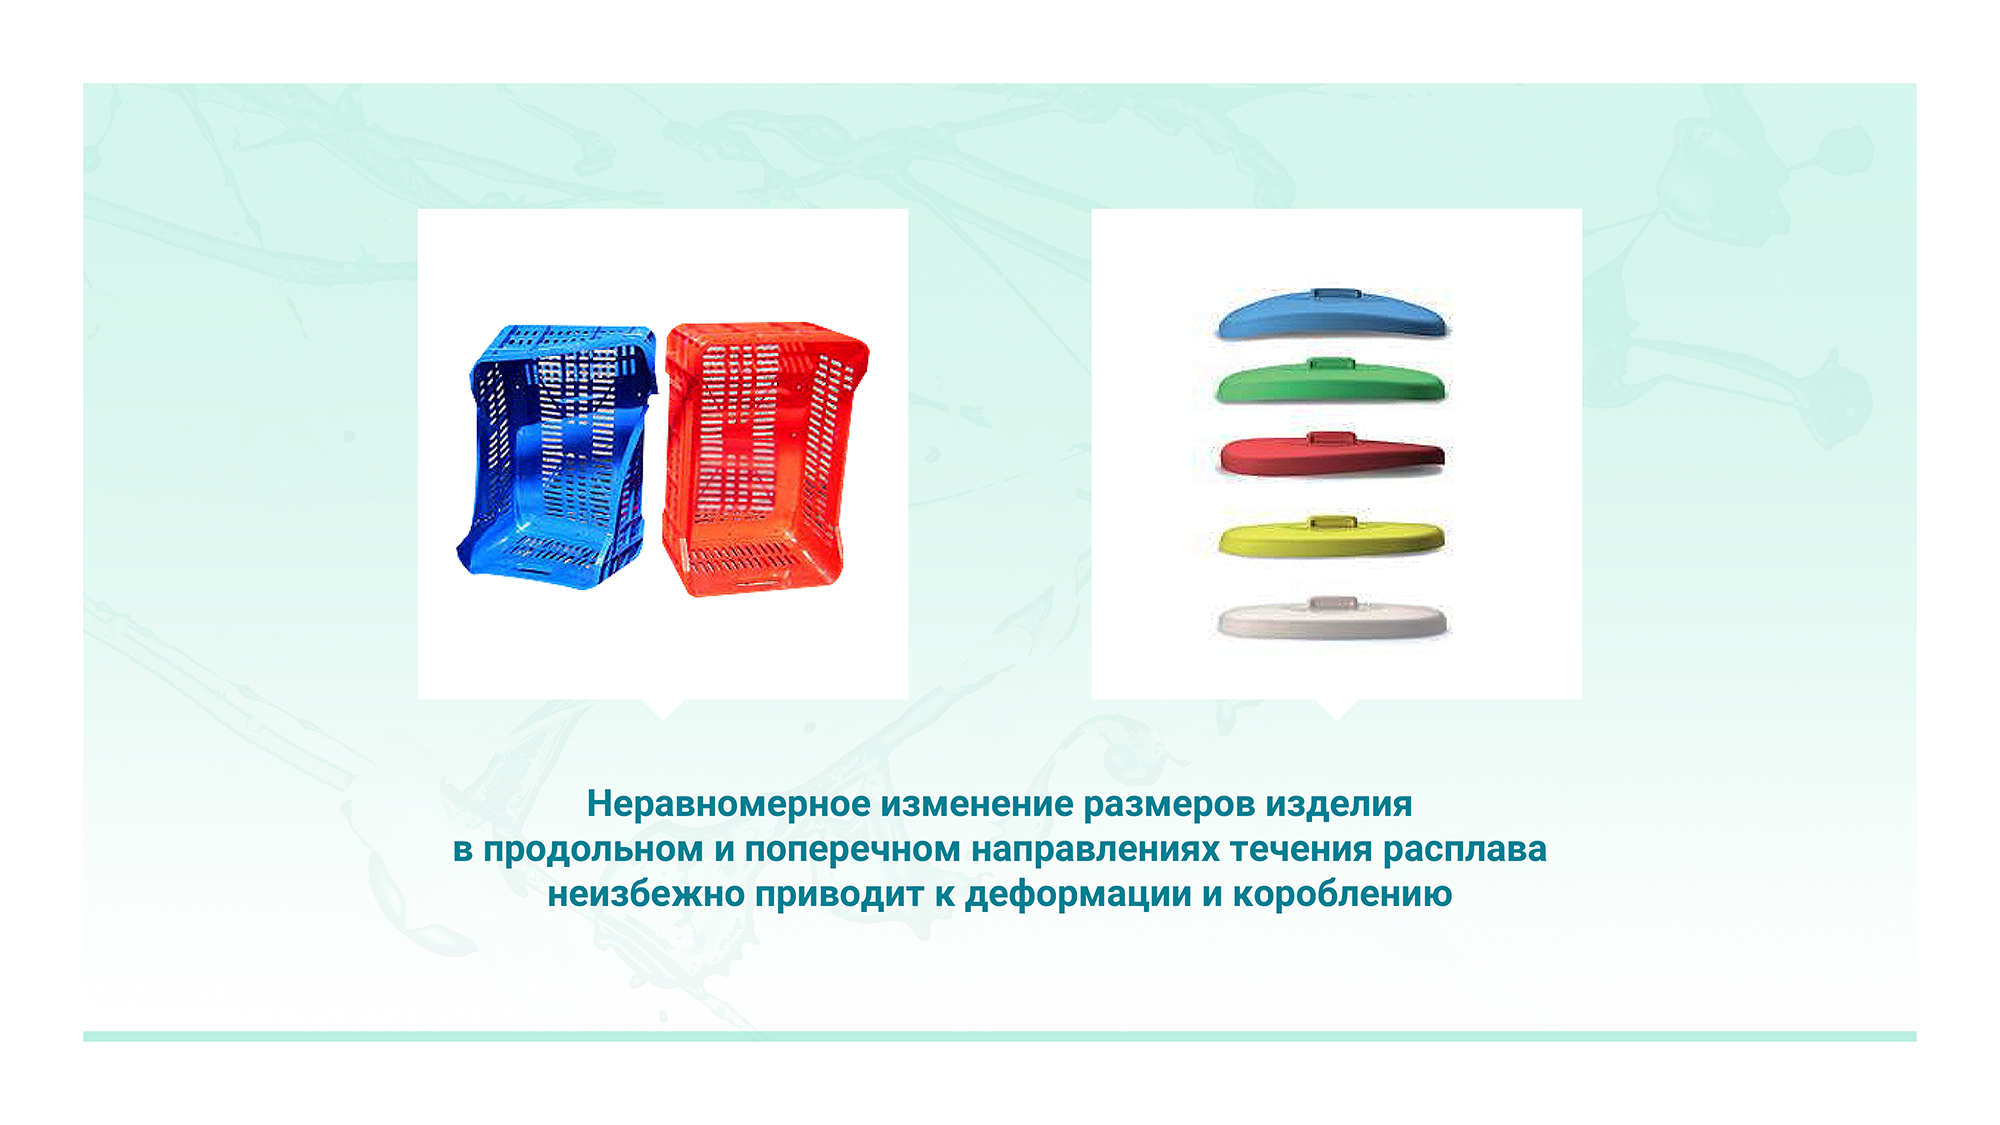
Неравномерное изменение размеров изделия в продольном и поперечном направлениях течения расплава неизбежно приводит к деформации и короблению. Дефект особенно заметен на плоских тонкостенных деталях, например крышках большого диаметра.
Практический пример: красный пигмент при добавлении в ПП и ПЭНД провоцирует заметное увеличение усадки (в среднем на 0,13% для ПП и на 0,08% для ПЭНД), при этом проявляет более сильный эффект в ПП, чем в ПЭНД.
В целом органические пигменты (фталоцианиновые, антрахиноновые) из-за своей кристаллической природы значительно чаще вызывают анизотропную усадку, чем неорганические (диоксид титана, технический углерод). Фталоцианиновый синий резко увеличивает усадку в поперечном направлении.
Решение: если критична размерная стабильность, выбирайте неорганические пигменты. Если избежать применения органики нельзя, деформацию приходится нивелировать тонкой настройкой режимов литья: изменением скорости впрыска, давления выдержки и времени остывания в пресс-форме.
3. Повышение жесткости и снижение эластичности
Добавление пигментов часто увеличивает модуль упругости материала при растяжении (он становится жестче), но одновременно снижает относительное удлинение при разрыве. В результате пластик теряет эластичность и становится более хрупким. Проблема решается правильным подбором пигмента под конкретные требования к физико-механическим показателям конечного изделия.
4. Влияние на реологию
Пигменты способны снижать текучесть расплава полимера. Наиболее сильное тормозящее воздействие на реологические свойства оказывает технический углерод (сажа).
Решение: при окрашивании полиамидов (ПА) часто применяют специализированный органический пигмент — нигрозин. Он идеально совмещается с полиамидной матрицей и не оказывает сильного влияния на реологию расплава.
5. Термостабильность, свето- и атмосферостойкость пигмента
Пигмент должен выдерживать высокую температуру переработки полимера без разложения, изменения или потери интенсивности цвета. Для окрашивания некоторых инженерных пластиков требуются пигменты, стабильные при температурах выше 275–285°C. Это решается на стадии подбора пигмента для конкретного полимера и процесса переработки.
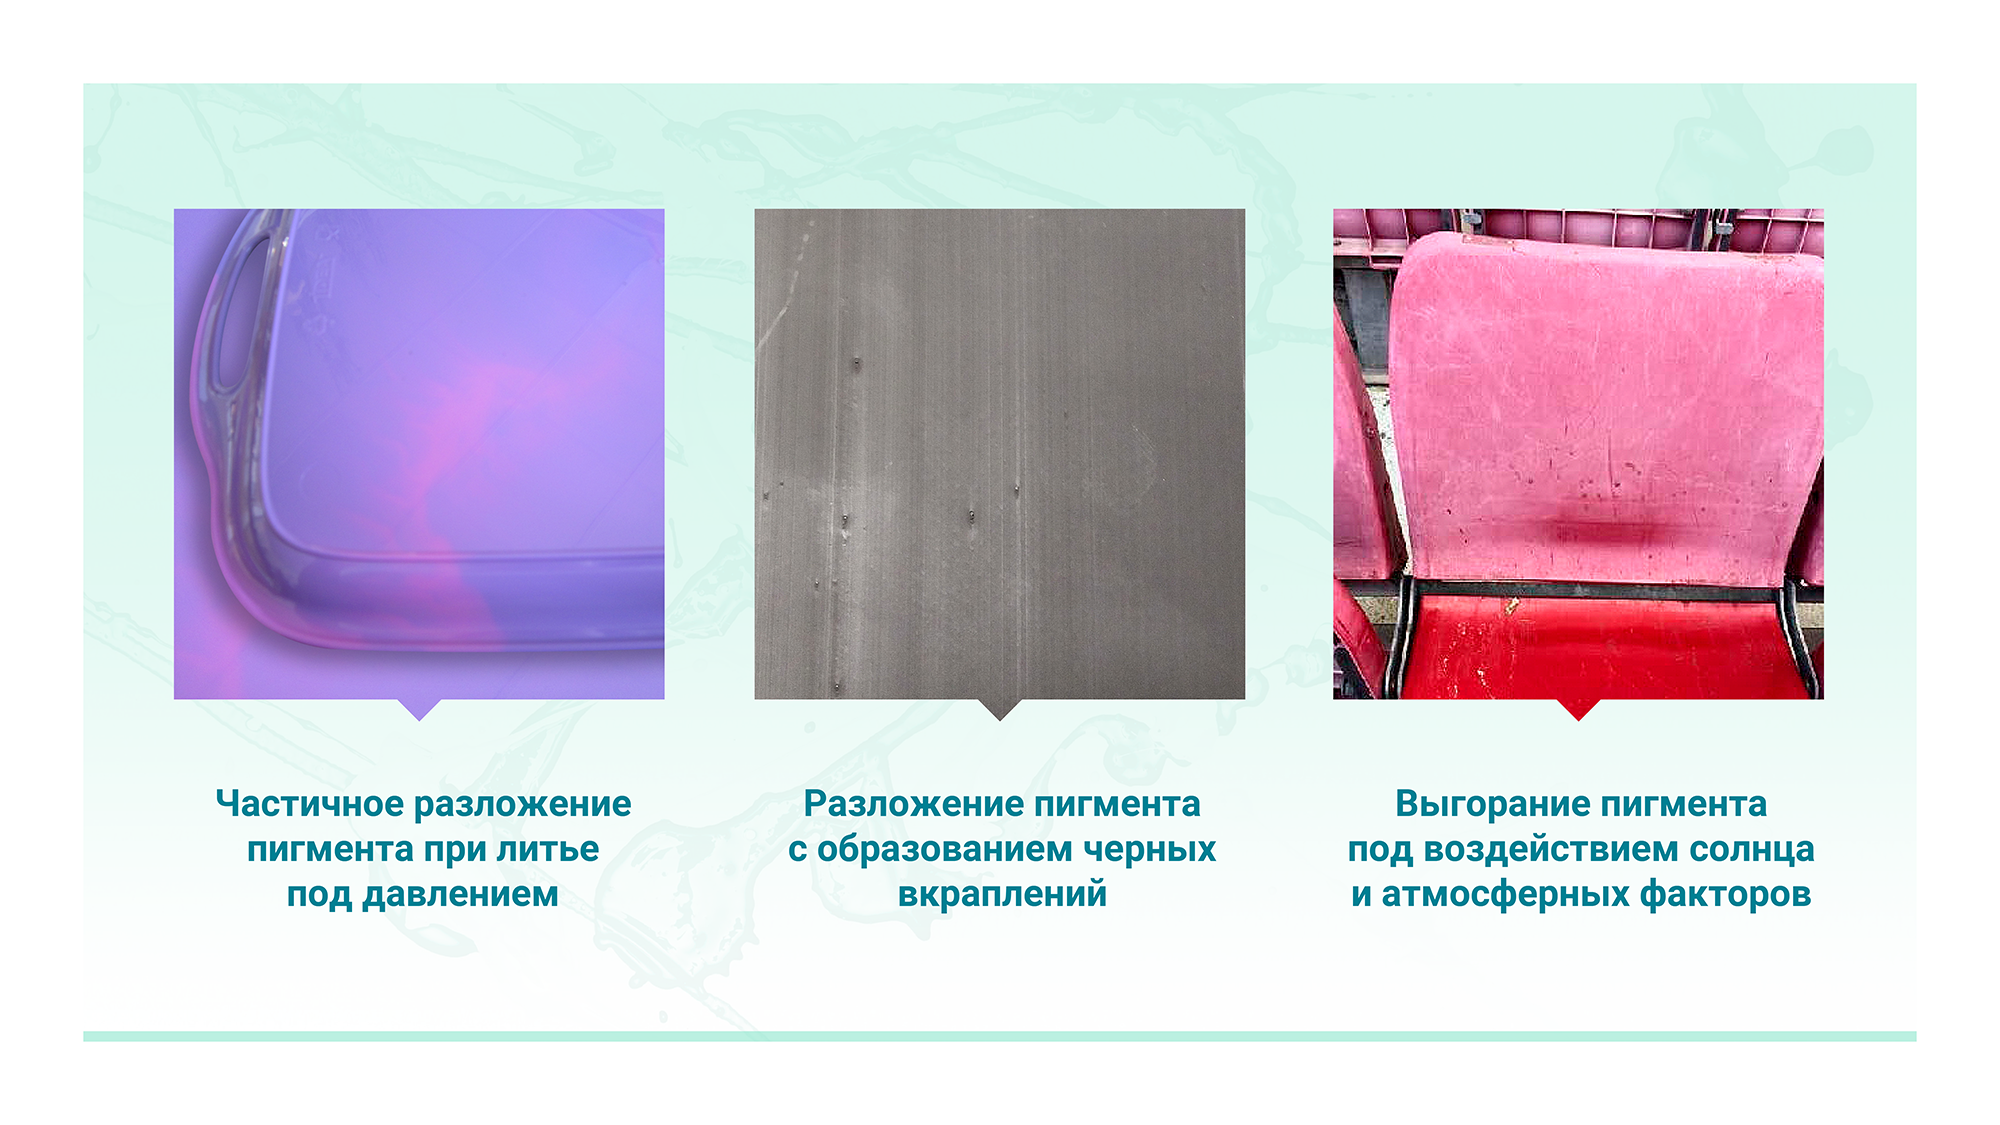
Свето- и атмосферостойкость — это способность пигмента или красителя сохранять первоначальный цвет под воздействием света, особенно ультрафиолетовой части спектра, а также стойкость к атмосферным воздействиям, таким как осадки и перепады температуры.
Неправильный подбор пигмента по этим параметрам не испортит процесс окрашивания на заводе, но гарантированно приведет к выцветанию и потере товарного вида изделия в процессе эксплуатации.
6. Миграционная стойкость
Это способность пигмента прочно удерживаться внутри полимерной матрицы, не перемещаясь в контактирующие среды при нагреве или хранении. Очень важная характеристика, которая может влиять на качество изделия в процессе эксплуатации.
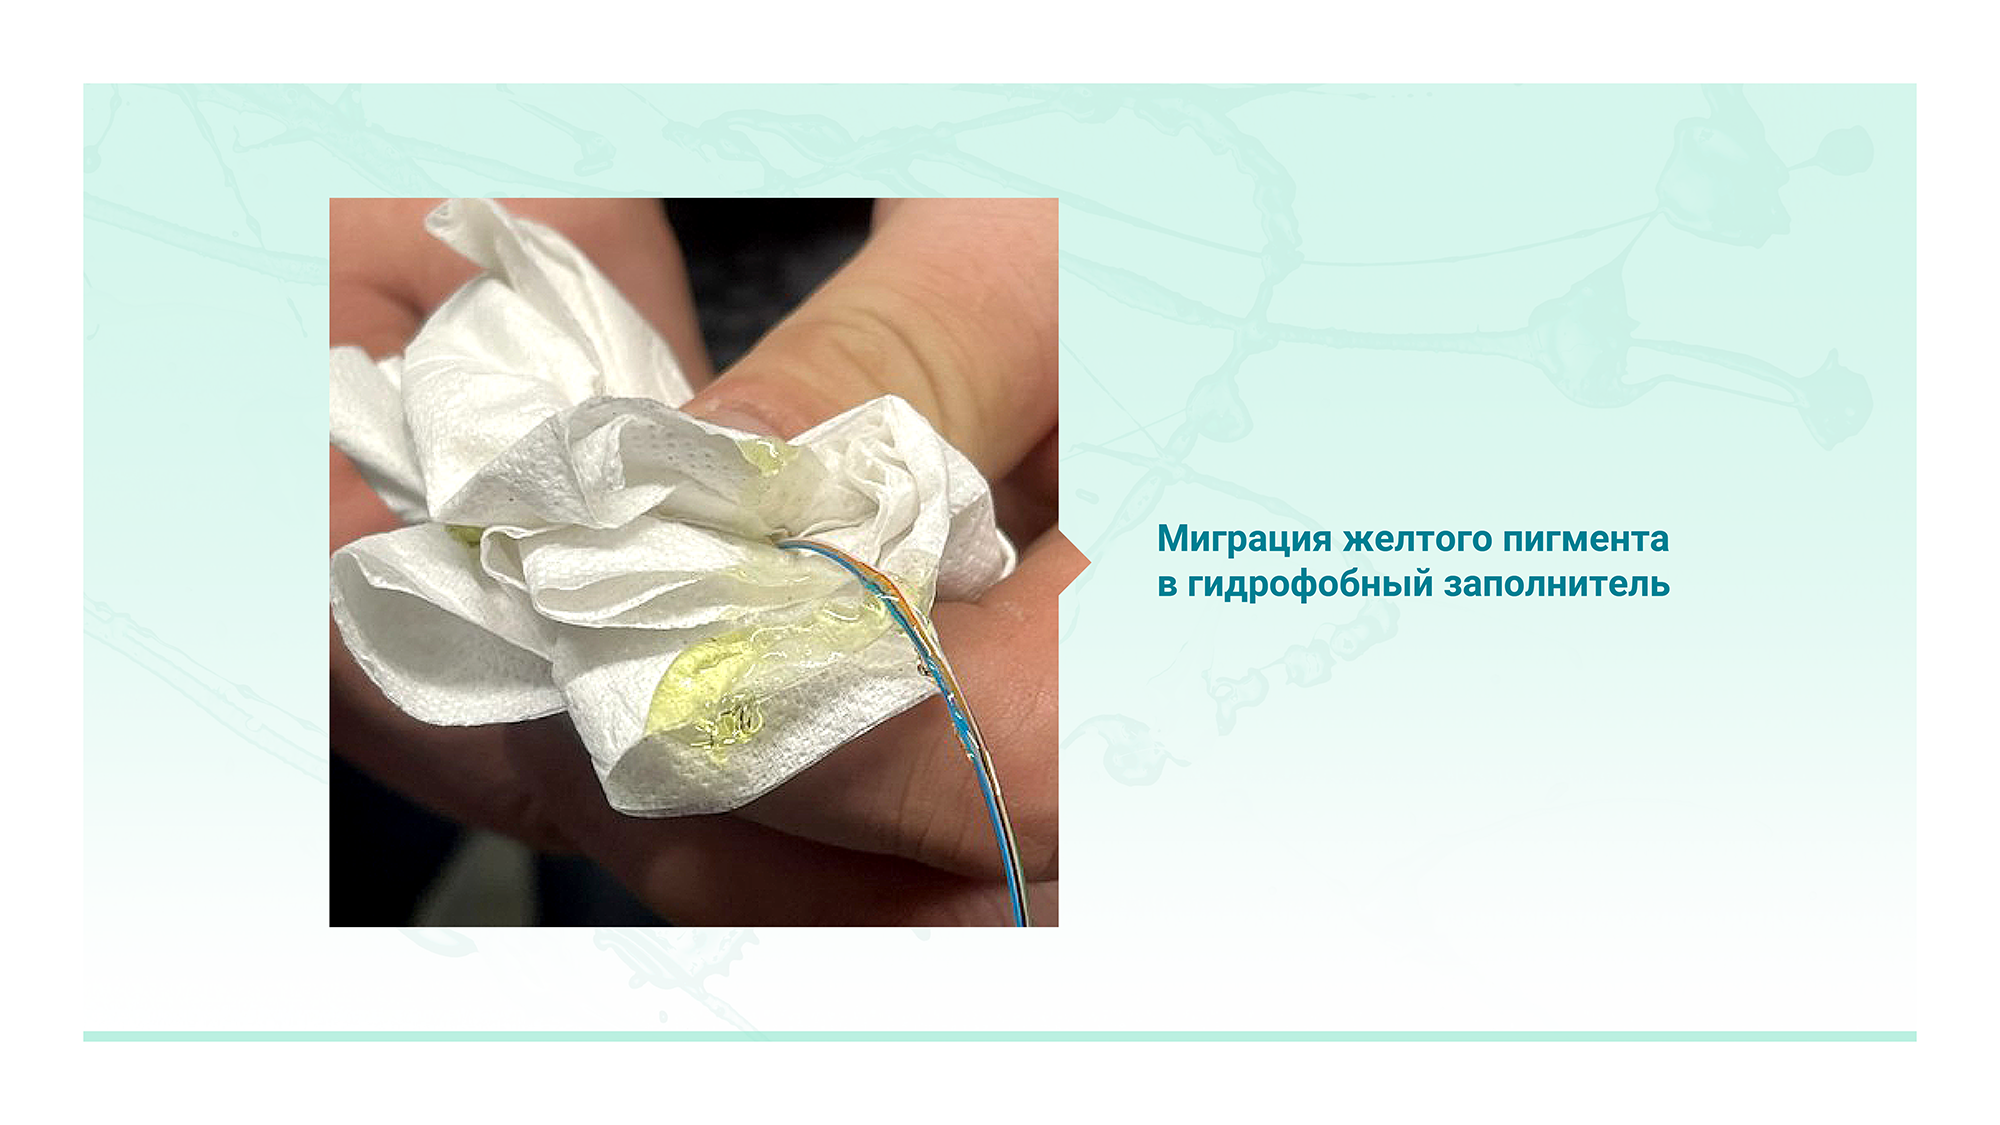
Например, при изготовлении оптических модулей из ПБТ некорректно подобранный пигмент может мигрировать в гидрофобный заполнитель, что приводит к полной выбраковке оптико-волоконного кабеля. Миграция красителя на полипропиленовых тканях приводит к загрязнению одежды и кожи потребителей при контакте.
7. Укрывистость пигмента
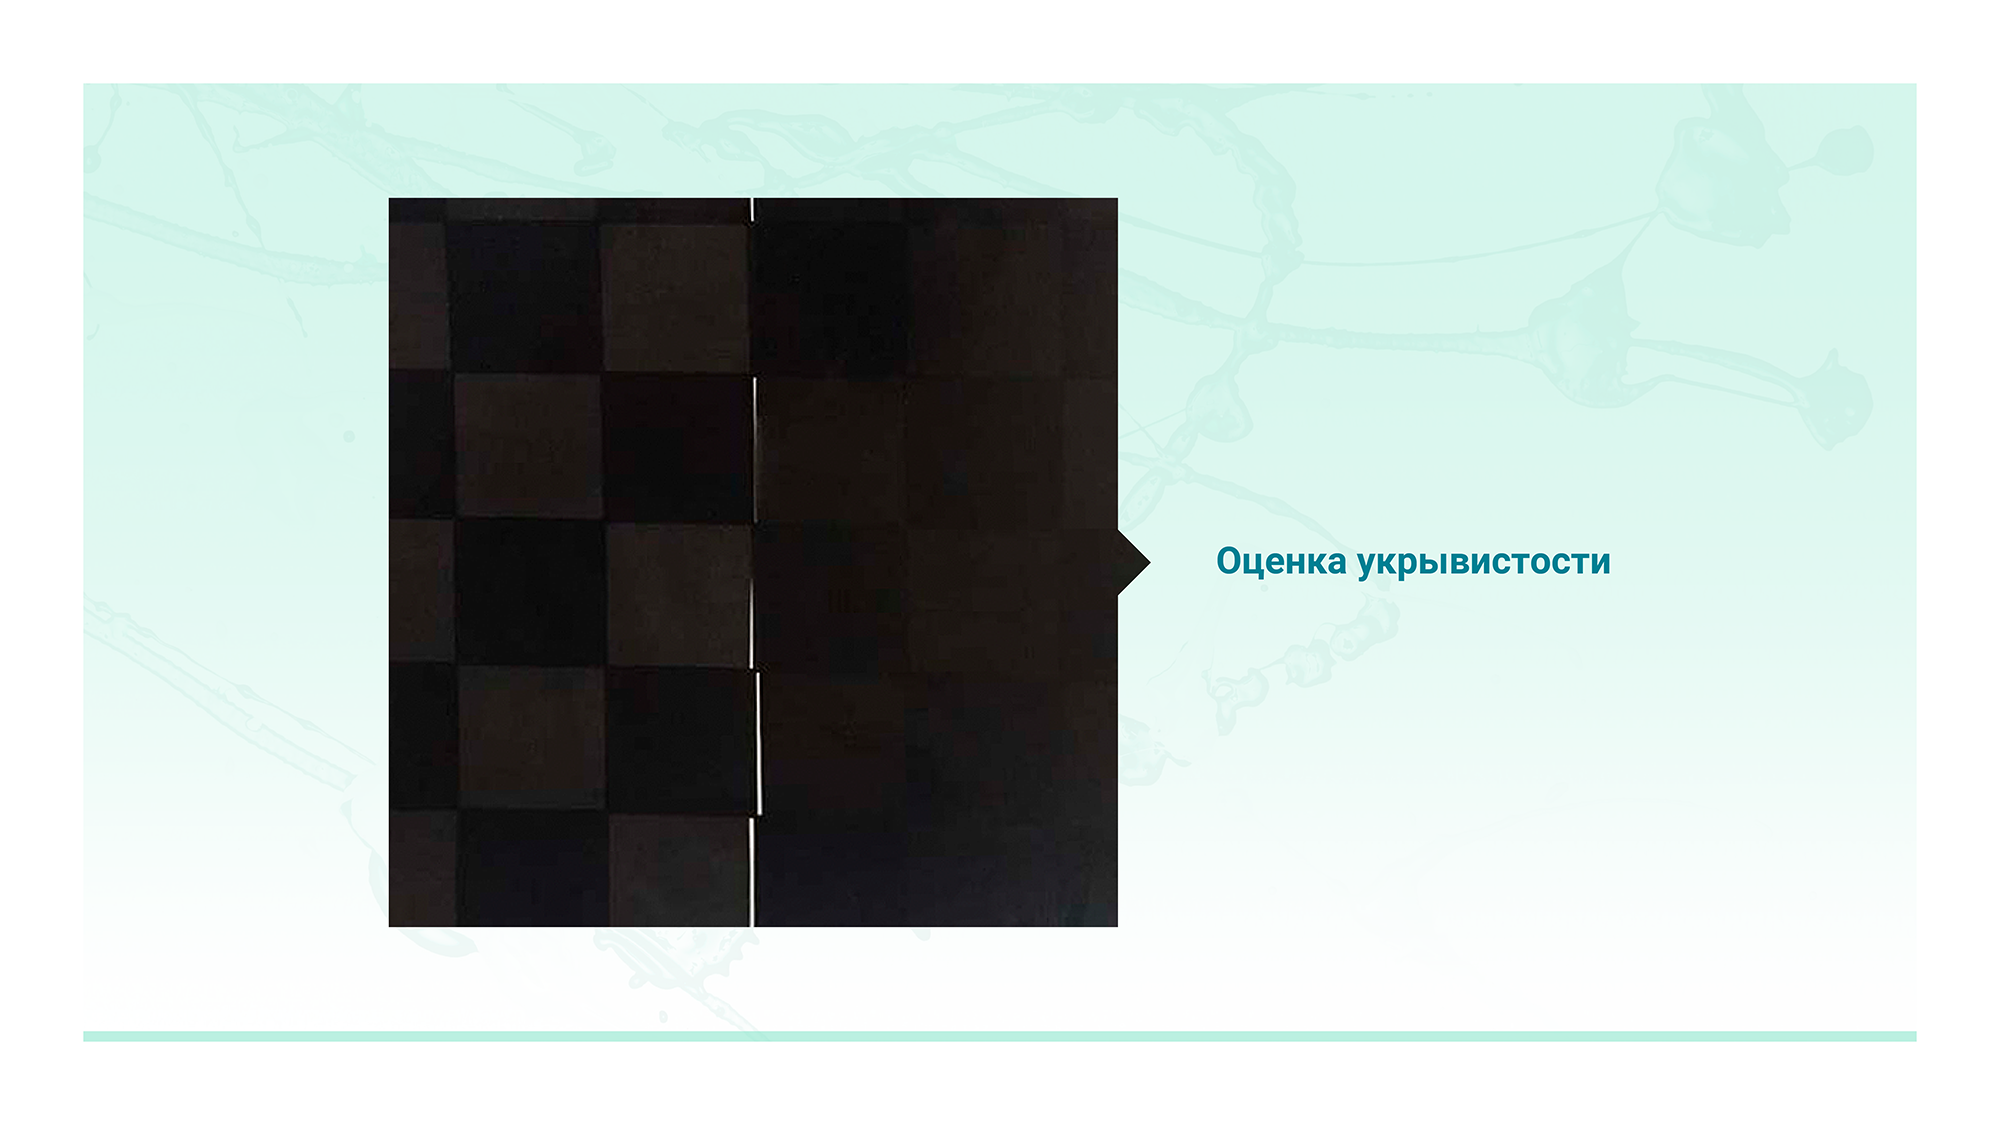
Укрывистость — это способность пигмента или красителя, равномерно распределенного в материале, полностью перекрывать цвет и контраст поверхности, на которую (или в которую) он нанесен. Она напрямую влияет эстетически на внешний вид изделия. Укрывистость пигмента зависит от его природы. Самой высокой укрывистостью обладает неорганический белый пигмент — диоксид титана (TiO₂), который традиционно используют для придания пластику непрозрачности.
При прочих равных условиях действует правило: чем меньше размер частиц (дисперсность) пигмента и чем выше его способность рассеивать свет, тем выше укрывистость.
Наиболее важен данный показатель при окрашивании тонкостенных изделий, тонких пленок, а также кабельной продукции. Точный подбор пигмента с учетом его дисперсности помогает получить изделие с меньшим расходом пигмента и качественным распределением цвета. Пример — полосовое и поверхностное окрашивание («skin») автопроводов, где маркирующая полоска накладывается поверх основного цвета. Она не должна просвечивать и должна четко идентифицироваться при сборке.
Итак, мы рассмотрели основные свойства пигментов, которые оказывают влияние на качество окрашивания полимеров. Теперь перейдем к свойствам суперконцентратов (мастербатчей) красителей. Качество окрашивания полимерного изделия с использованием мастербатча зависит от диспергирования пигмента внутри гранулы и его последующего распределения в объеме изделия.
Диспергирование пигментов в грануле — это ответственность производителя мастербатча. Технически это процесс разбиения агломератов пигмента до первичных микрочастиц и их равномерного смачивания расплавом полимера-носителя на стадии производства концентрата. Этот этап происходит исключительно на заводе по производству мастербатчей.
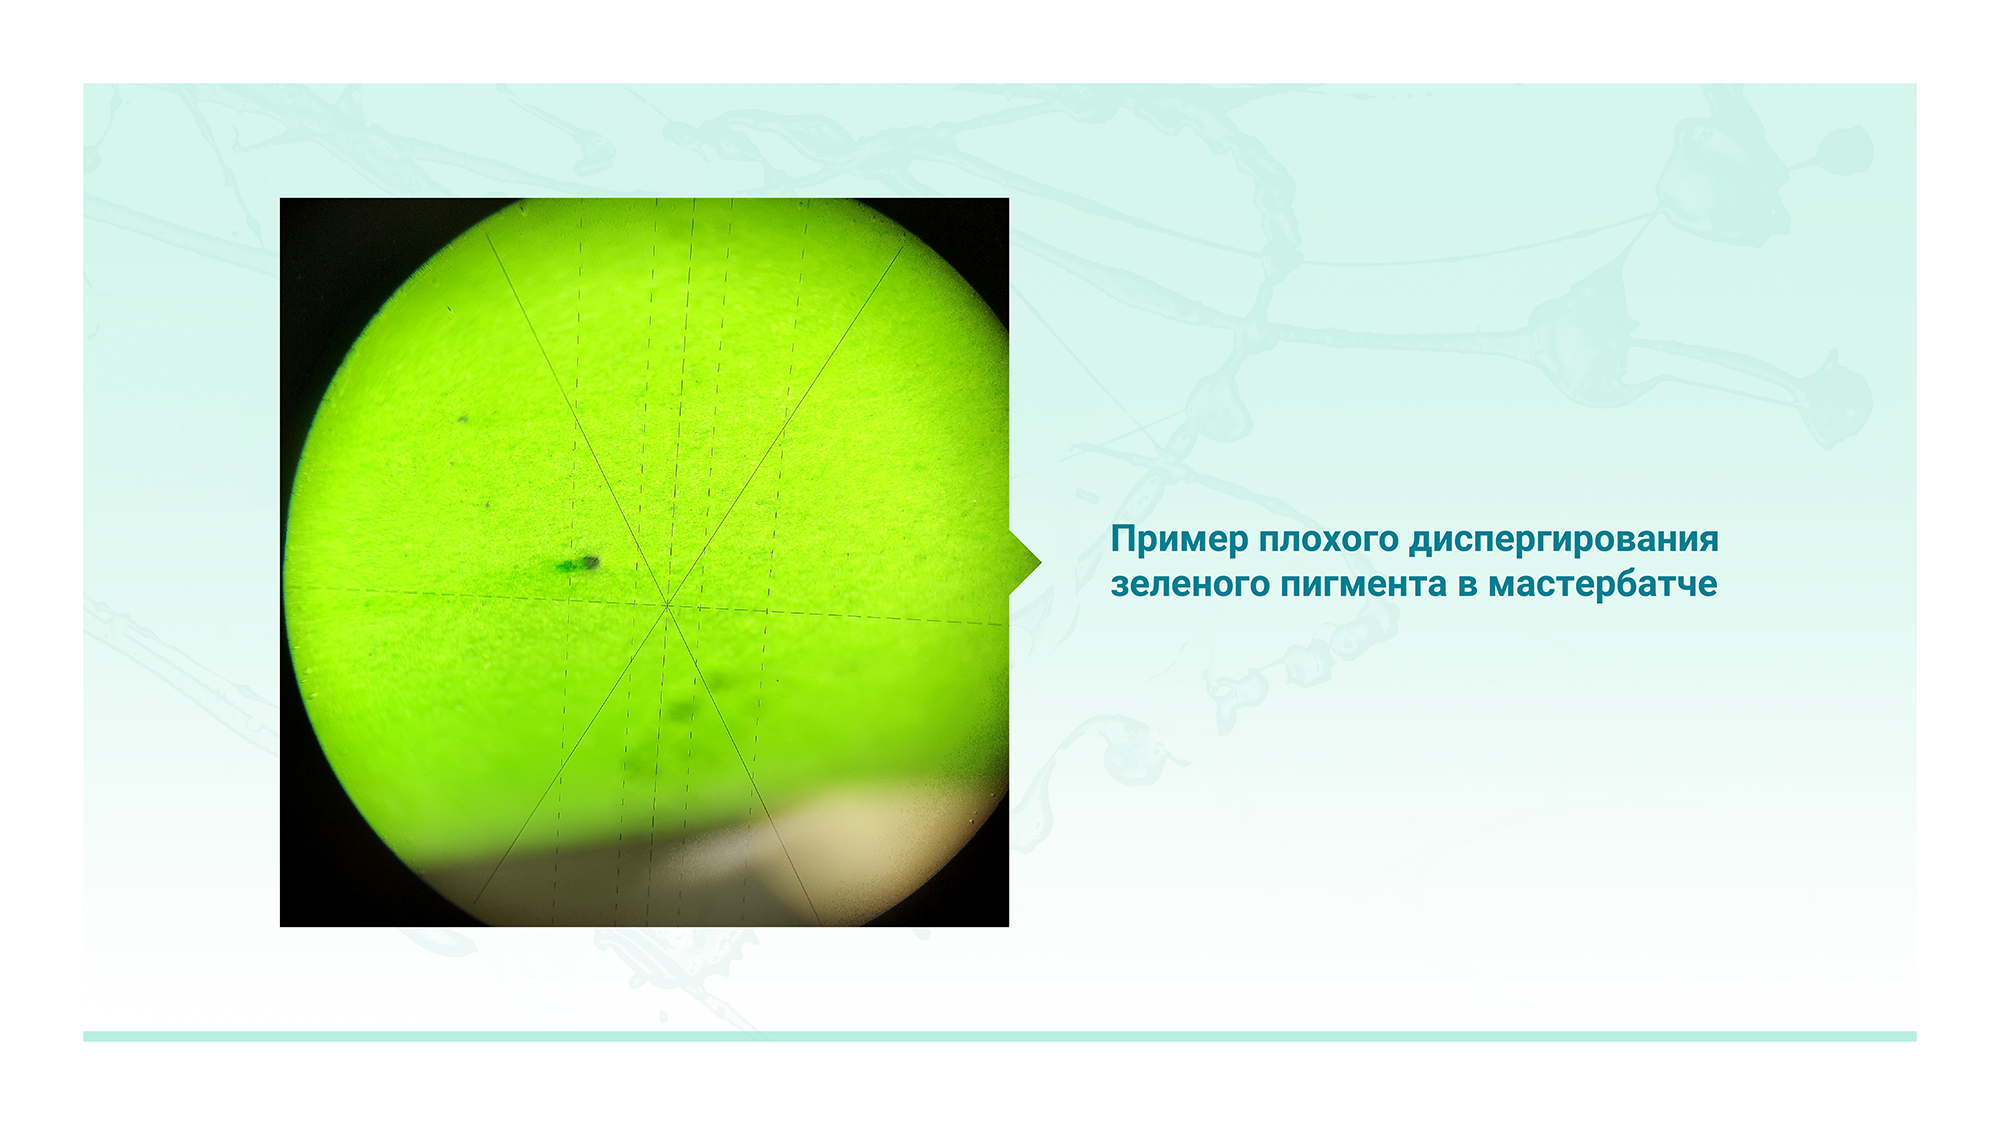
Критерий брака: если производитель плохо диспергировал пигмент, на готовых пластиковых изделиях гарантированно проявятся цветные точки, нерастворенные включения или полосы. Что в этом случае делать переработчику? Исправить плохую дисперсию практически невозможно на стадии литья или экструзии. Это однозначный брак сырья, и такой мастербатч необходимо возвращать его производителю.
Распределение пигмента в процессе переработки — это уже зона ответственности переработчика. Распределение — это процесс гомогенного (однородного) смешивания расплава качественного мастербатча с основным полимером непосредственно в цилиндре термопластавтомата (ТПА) или экструдера. Именно на этапе распределения на заводе-переработчике возникает большинство проблем, но здесь у технолога есть все инструменты, чтобы оперативно повлиять на качество цвета.
Качество распределения зависит от нескольких параметров:
- Температурный профиль литья (экструзии). Особое внимание следует уделять температуре в зоне загрузки и плавления (первые зоны цилиндра). Она должна быть достаточно высокой, чтобы гранулы мастербатча и основного полимера начали плавиться одновременно и как можно раньше. В противном случае гранулы красителя просто не успеют разойтись в общей массе;
- Скорость вращения и диаметр шнека. Слишком высокая скорость вращения шнека может сократить время нахождения материала в цилиндре и ухудшить смешение. При этом на оборудовании с большим диаметром шнека распределение красителя всегда идет эффективнее за счет бо́льших усилий сдвига;
- Время пребывания в цилиндре и противодавление. Недостаточное время гомогенизации — классическая причина полос при окрашивании литьевых изделий (например, при очень коротком цикле литья или слишком большом объеме полости). Для решения проблемы необходимо увеличивать противодавление (давление пластикации), что заставит шнек вращаться интенсивнее и лучше перетирать расплав;
- Вязкость расплава. Если вязкость полимерной основы (матрицы) мастербатча сильно отличается от вязкости окрашиваемого полимера, они будут отталкивать друг друга. Это приводит к образованию полос, разводов и зон с нераспределенным пигментом. Показатель текучести расплава (ПТР) мастербатча должен быть равен или чуть выше ПТР основного пластика;
- Совместимость базового полимера и полимерной основы мастербатча. В идеале полимерная основа суперконцентрата должна совпадать с окрашиваемым полимером. При совпадении природы материала и его вязкости гарантируется высокое качество окрашивания, без разводов и полос. На практике часто используют ограниченную линейку полимерных носителей для мастербатчей с целью оптимизации и экономии. К примеру, мастербатчи на основе линейного ПЭ (ЛПЭВД) подходят для окрашивания большинства изделий из ПЭВД, ПЭНД, ПП и даже частично ПС и ПА6. Важное исключение: если к готовому изделию предъявляются повышенные требования по прочности, ударной вязкости или другим физико-механическим параметрам, компромиссы недопустимы — рекомендуется использовать мастербатч строго на той же полимерной основе, что и окрашиваемый материал;
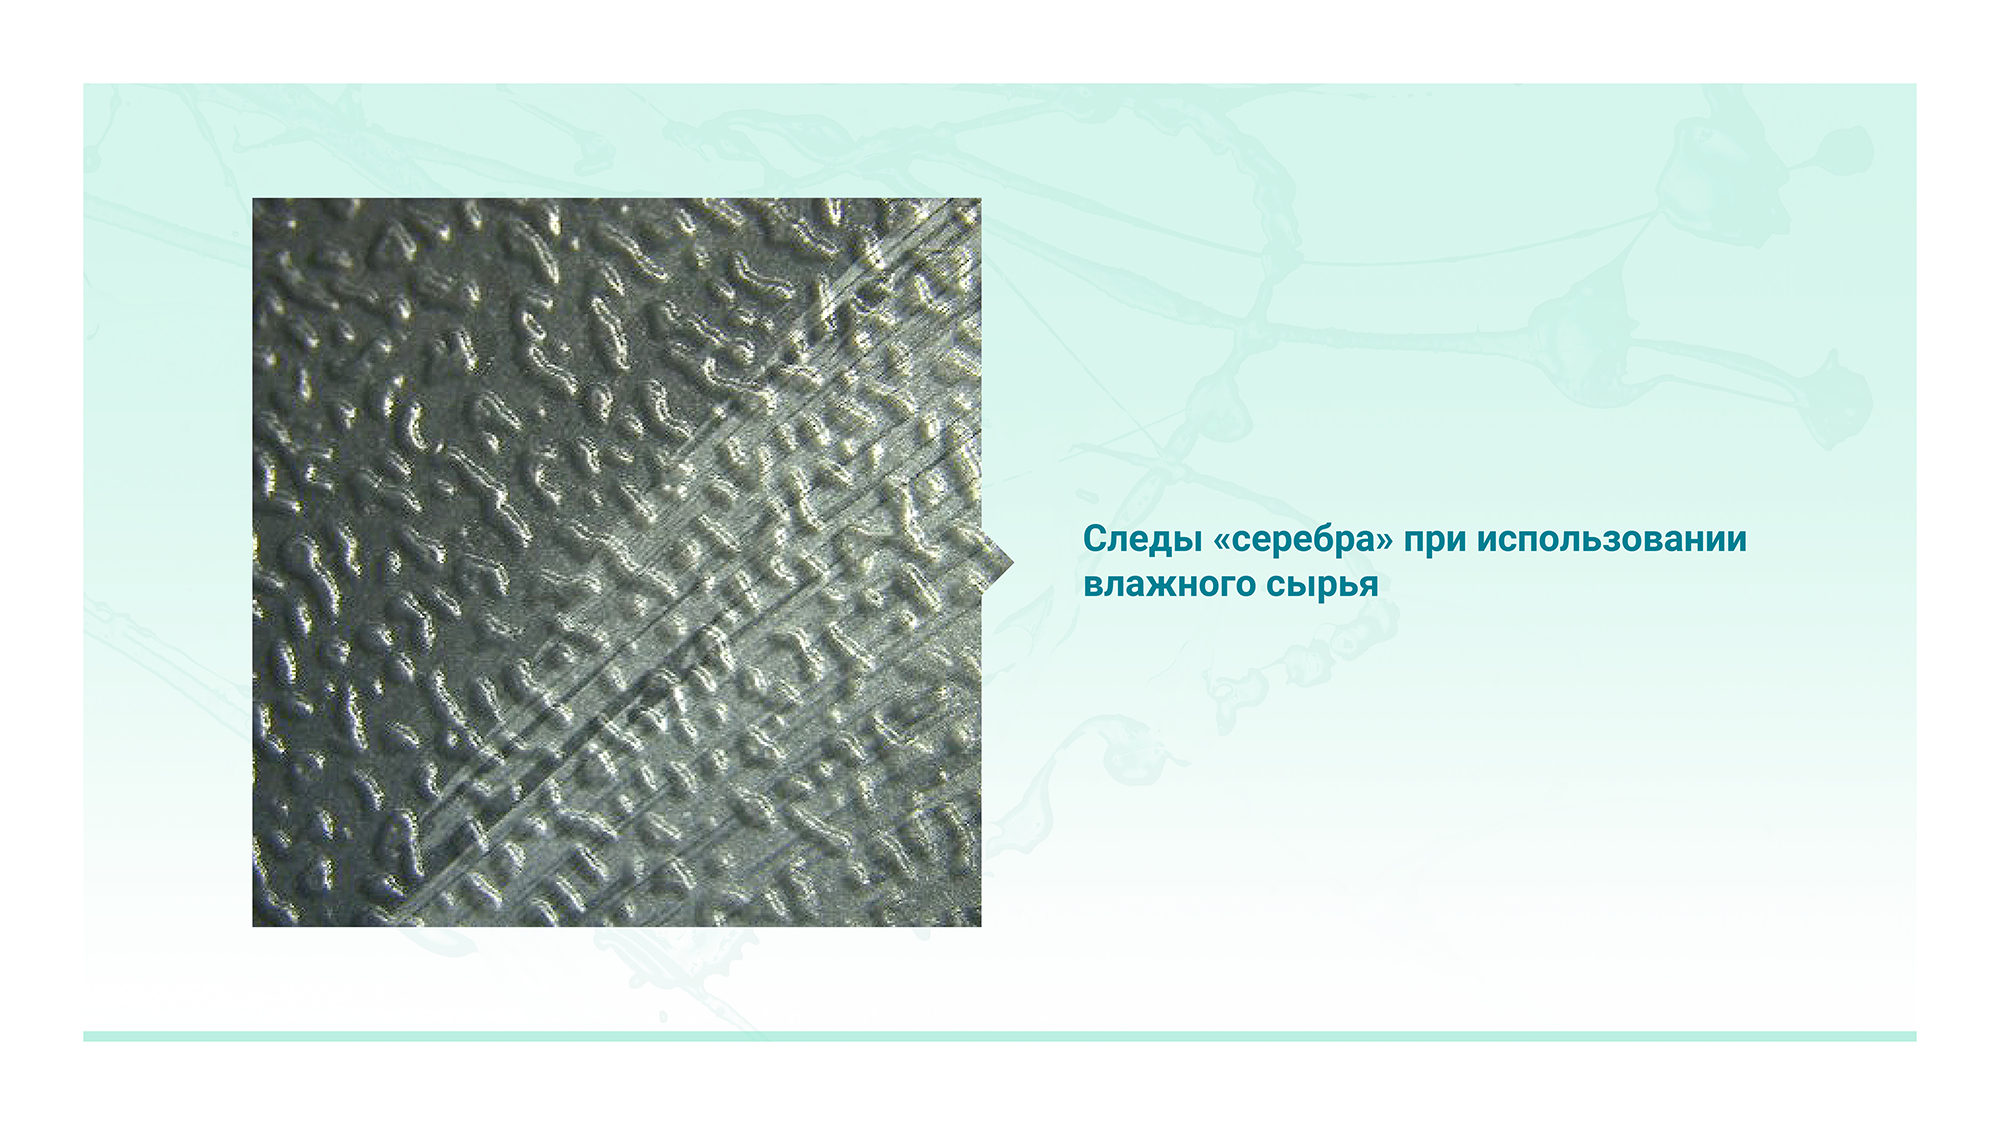
- Влажность компонентов. Избыточная влага препятствует нормальному распределению красителя и может вызвать дефекты в виде полос и пузырей, агломератов и так называемых «дефектов серебра» на поверхности изделия. В таких случаях перед переработкой требуется предварительная сушка компонентов.
Влажность мастербатча и (или) основного полимера может повышаться при длительном хранении или при несоблюдении рекомендуемых условий хранения. Например, так бывает при повышенной влажности или на открытом воздухе при резких перепадах температур (из-за конденсации). Чаще всего усиленно впитывают влагу черные концентраты (на основе сажи) и серебристые (на основе алюминиевой пудры). При необходимости их надо сушить перед использованием в течение 3 часов при температуре 50–60°С. Что касается базовых полимеров, то предварительная сушка обязательна, например, для гигроскопичных пластиков: ПА6, ПА6.6, ПК и ПЭТ.
Основные дефекты при окрашивании полимеров и способы борьбы с ними приведены в таблице:
Дефект |
Причина |
Внешний вид |
Как бороться |
|---|---|---|---|
Цветные полосы |
Светлые или темные полосы, часто в направлении течения расплава |
Неполное смешение расплавов мастербатча и основного полимера |
Повышение температуры в зоне загрузки (первый шаг). Снижение скорости вращения шнека до 40–60 об/мин. Проверка исправности нагревателей (дефектный нагреватель может быть причиной). Использование диспергирующей насадки. Увеличение времени цикла |
Возникновение следов течения (линий потока, weld lines) |
Анизотропия (направленная ориентация) чешуйчатых частиц пигмента в потоке расплава. Визуальный дефект возникает не из-за плохого смешивания, а из-за того, как эти частицы отражают свет |
При обычном свете дефект выглядит как тусклая, матовая полоса, царапина или тонкая трещина. При повороте изделия эта полоса может внезапно стать ярко-блестящей или, наоборот, почти черной. Она как бы «мигает» при движении. Это происходит потому, что чешуйки пигмента там встали «торцом» к вам и вместо отражения света рассеивают его или пропускают |
В идеале — проектирование литьевой формы под использование перламутровых (чешуйчатых) пигментов с учетом направления движения потоков. Если такое невозможно, надо подбирать режимы литья, чтобы минимизировать или устранить видимость дефекта. Температура формы: ее повышение дает расплаву больше времени на переориентацию частиц в зоне сварного шва до застывания. Температура расплава и скорость впрыска: их изменение влияет на вязкость и характер течения, что также может снизить заметность линий. |
Цветные точки |
Мелкие точки или пятна чистого пигмента, отличающиеся по цвету от фона |
Плохое диспергирование пигмента в мастербатче. Часто возникает с «трудными» пигментами, например фталоцианиновыми синими и зелеными |
Это, скорее всего, проблема качества мастербатча. Необходимо связаться с поставщиком. Также стоит проверить чистоту оборудования и отсутствие посторонних загрязнений |
«Серебристые» полосы, пузыри |
Полосы с серебристым отливом или пузыри в детали |
Влажность в мастербатче или основном полимере |
Сушка мастербатча перед использованием. Например, 3 часа при 50–60°C для некоторых типов. Хранение материалов в сухом месте при комнатной температуре |
Коричневые полосы и темные точки |
Темные, часто коричневатые полосы или черные вкрапления |
Термическая деструкция полимера из-за слишком высокой температуры, длительного времени пребывания в цилиндре или застойных зон в оснастке (например, в горячеканальной системе) |
Снижение температуры переработки. Уменьшение времени цикла. Проверка конструкции литниковой системы на наличие «мертвых зон» |
Выбор оборудования и степень износа оборудования
Даже идеальный по качеству мастербатч не гарантирует стабильный цвет, если геометрия и техническое состояние оборудования не соответствуют задачам производства. Длина шнека имеет значение. Неправильный подбор шнека может стать причиной неравномерного распределения пигмента при окрашивании полимера. Особенно это касается экструзии.
Рекомендованные параметры. Для производства окрашенных полимерных пленок, а также для наложения кабельной изоляции и оболочки рекомендуется использовать одношнековые экструдеры с соотношением длины шнека к его диаметру (L/D) не менее 24:1. Оптимальным для большинства задач считается диапазон 30:1, способствующий хорошему смешению и гомогенизации.
Механизм действия. Более длинный шнек обеспечивает большее время пребывания материала в экструдере. Это позволяет тщательнее перемешать расплав полимера с частицами пигмента. Это также способствует равномерному распределению красителя и, как следствие, получению стабильного цвета по всей площади изделия.
Технологическое ограничение. Слишком длинный шнек может быть опасен для термочувствительных материалов (например, жесткого ПВХ), так как увеличивает риск их локального перегрева и разложения из-за долгого нахождения в горячем цилиндре.
Износ шнековой пары: накопительный эффект. Износ (истирание) шнека и цилиндра — это одна из возможных и неочевидных причин ухудшения качества окрашивания. Износ имеет накопительный эффект: дефекты появляются постепенно, и их сложно связать с износом, пока проблема не станет критической. В отличие от температурного режима, который можно скорректировать оперативно, износ требует остановки линии и замены дорогостоящих узлов.
Основная проблема при износе — увеличение зазора между гребнем шнека и стенкой цилиндра. Это кардинально меняет механику процесса пластикации и смешения:
- Ухудшение смешения из-за паразитного обратного потока. В исправном оборудовании расплав продвигается вперед, но часть его, особенно в зоне гомогенизации, циркулирует назад вдоль канала шнека, создавая спиралевидное движение. Этот обратный поток влияет на перемешивание пигмента с основным полимером. Когда зазор увеличивается из-за износа, расплав начинает хаотично проскальзывать через гребень, эффективность перемешивания резко падает. Пигмент не успевает равномерно распределиться в матрице, что проявляется в виде цветных полос и разводов.
- Снижение эффективности сдвига. Качественное распределение пигмента требует определенного уровня сдвиговых усилий, чтобы разбить и равномерно распределить частицы красителя. Изношенный шнек не может создать нужное давление и сдвиг. Попытки переработчиков компенсировать это за счет повышения противодавления лишь ускоряют дальнейший механический износ узлов.
- Повышенный риск деструкции полимера. Пытаясь добиться однородности цвета на изношенном оборудовании, из-за ухудшения смешения переработчики часто вынуждены повышать температуру цилиндра или разгонять скорость шнека. Это приводит к перегреву расплава и его термической деструкции. Результат — пожелтение или потемнение базового цвета, а также появление темных включений и «серебристых» полос от разложившегося материала.
Вывод: полностью остановить износ оборудования невозможно, но его можно и нужно контролировать с помощью регулярных измерений зазоров шнековой пары и своевременной замены изношенных узлов.
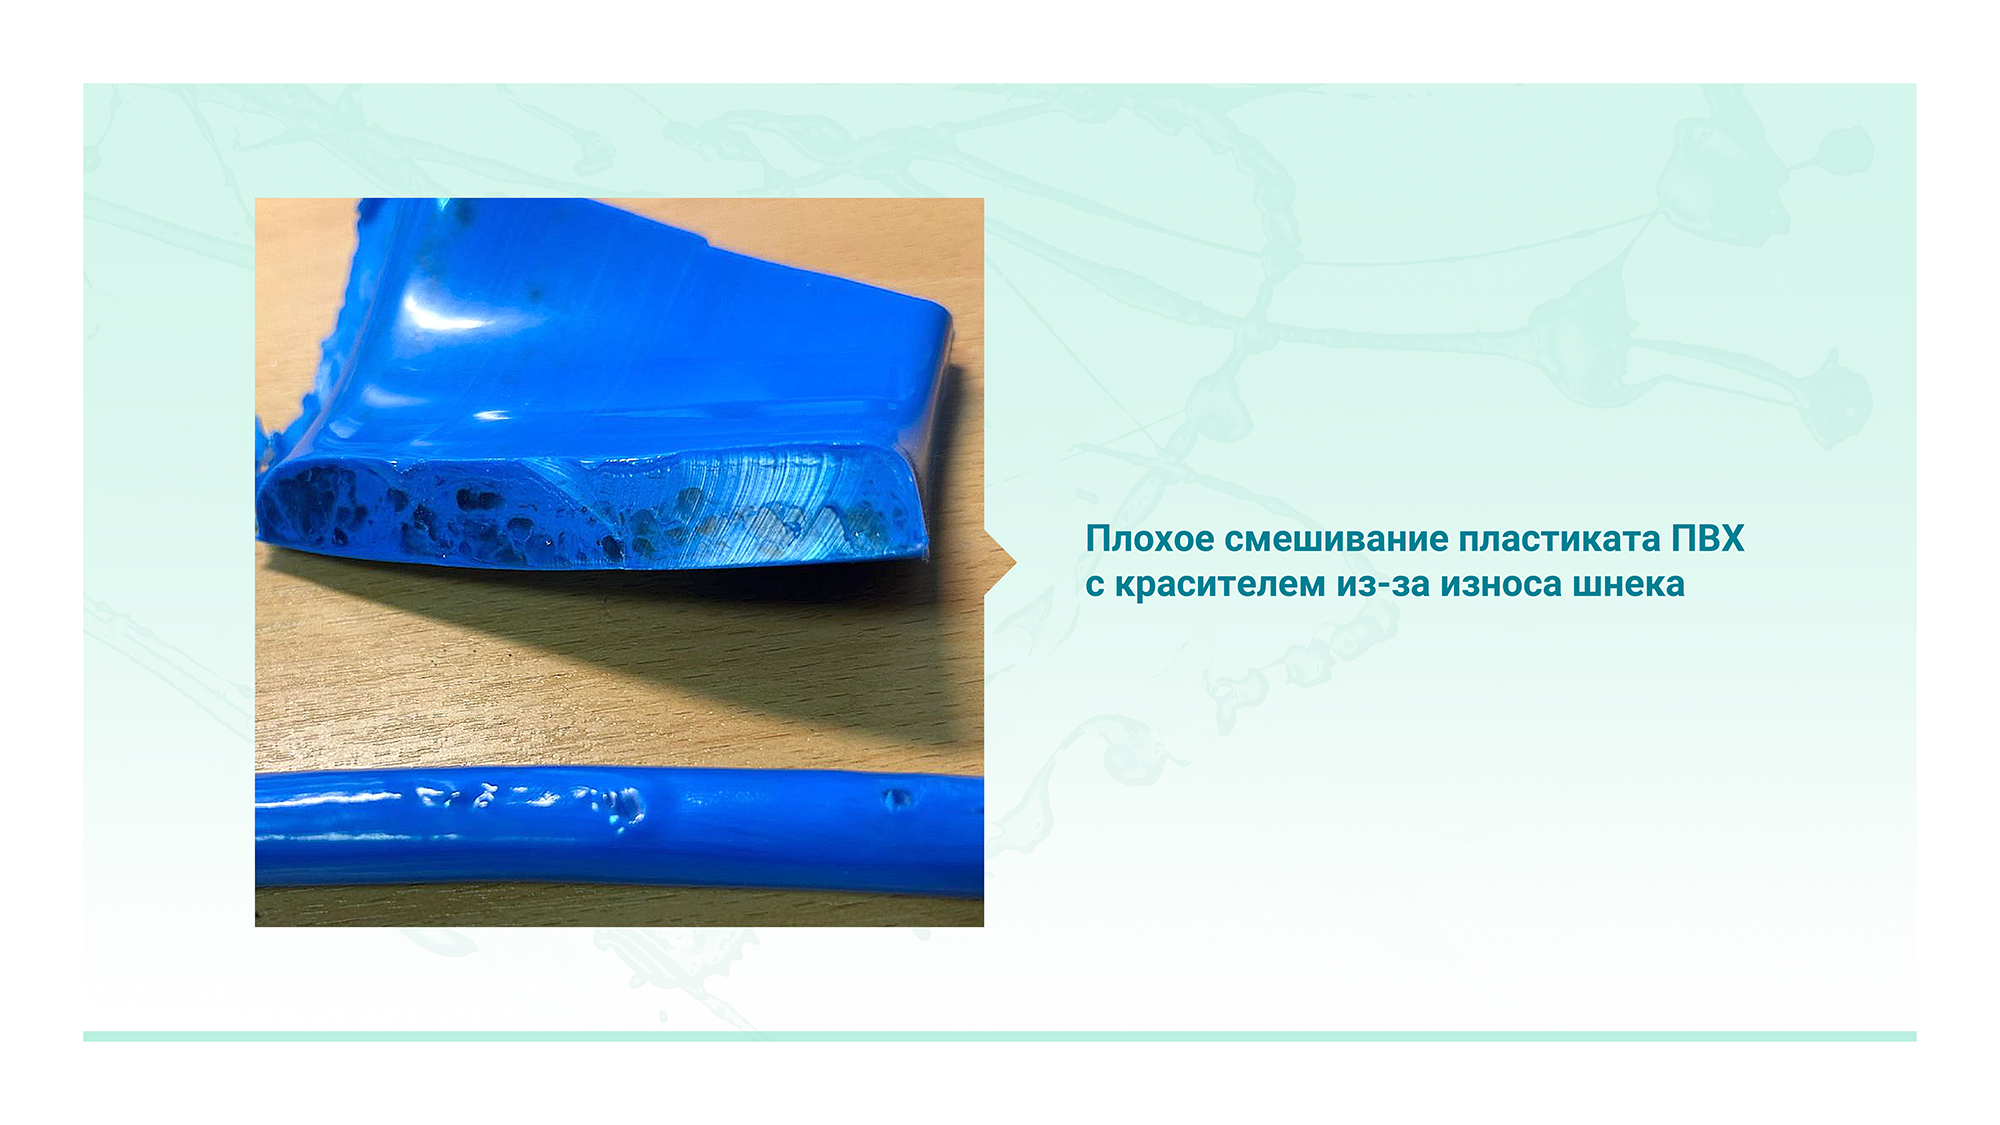
В заключение статьи рассмотрим обратную, но крайне востребованную задачу, когда технологу нужно добиться неравномерного распределения пигмента (красителя), чтобы получить специальный эффект при окрашивании полимерных изделий: под мрамор, камень или дерево.
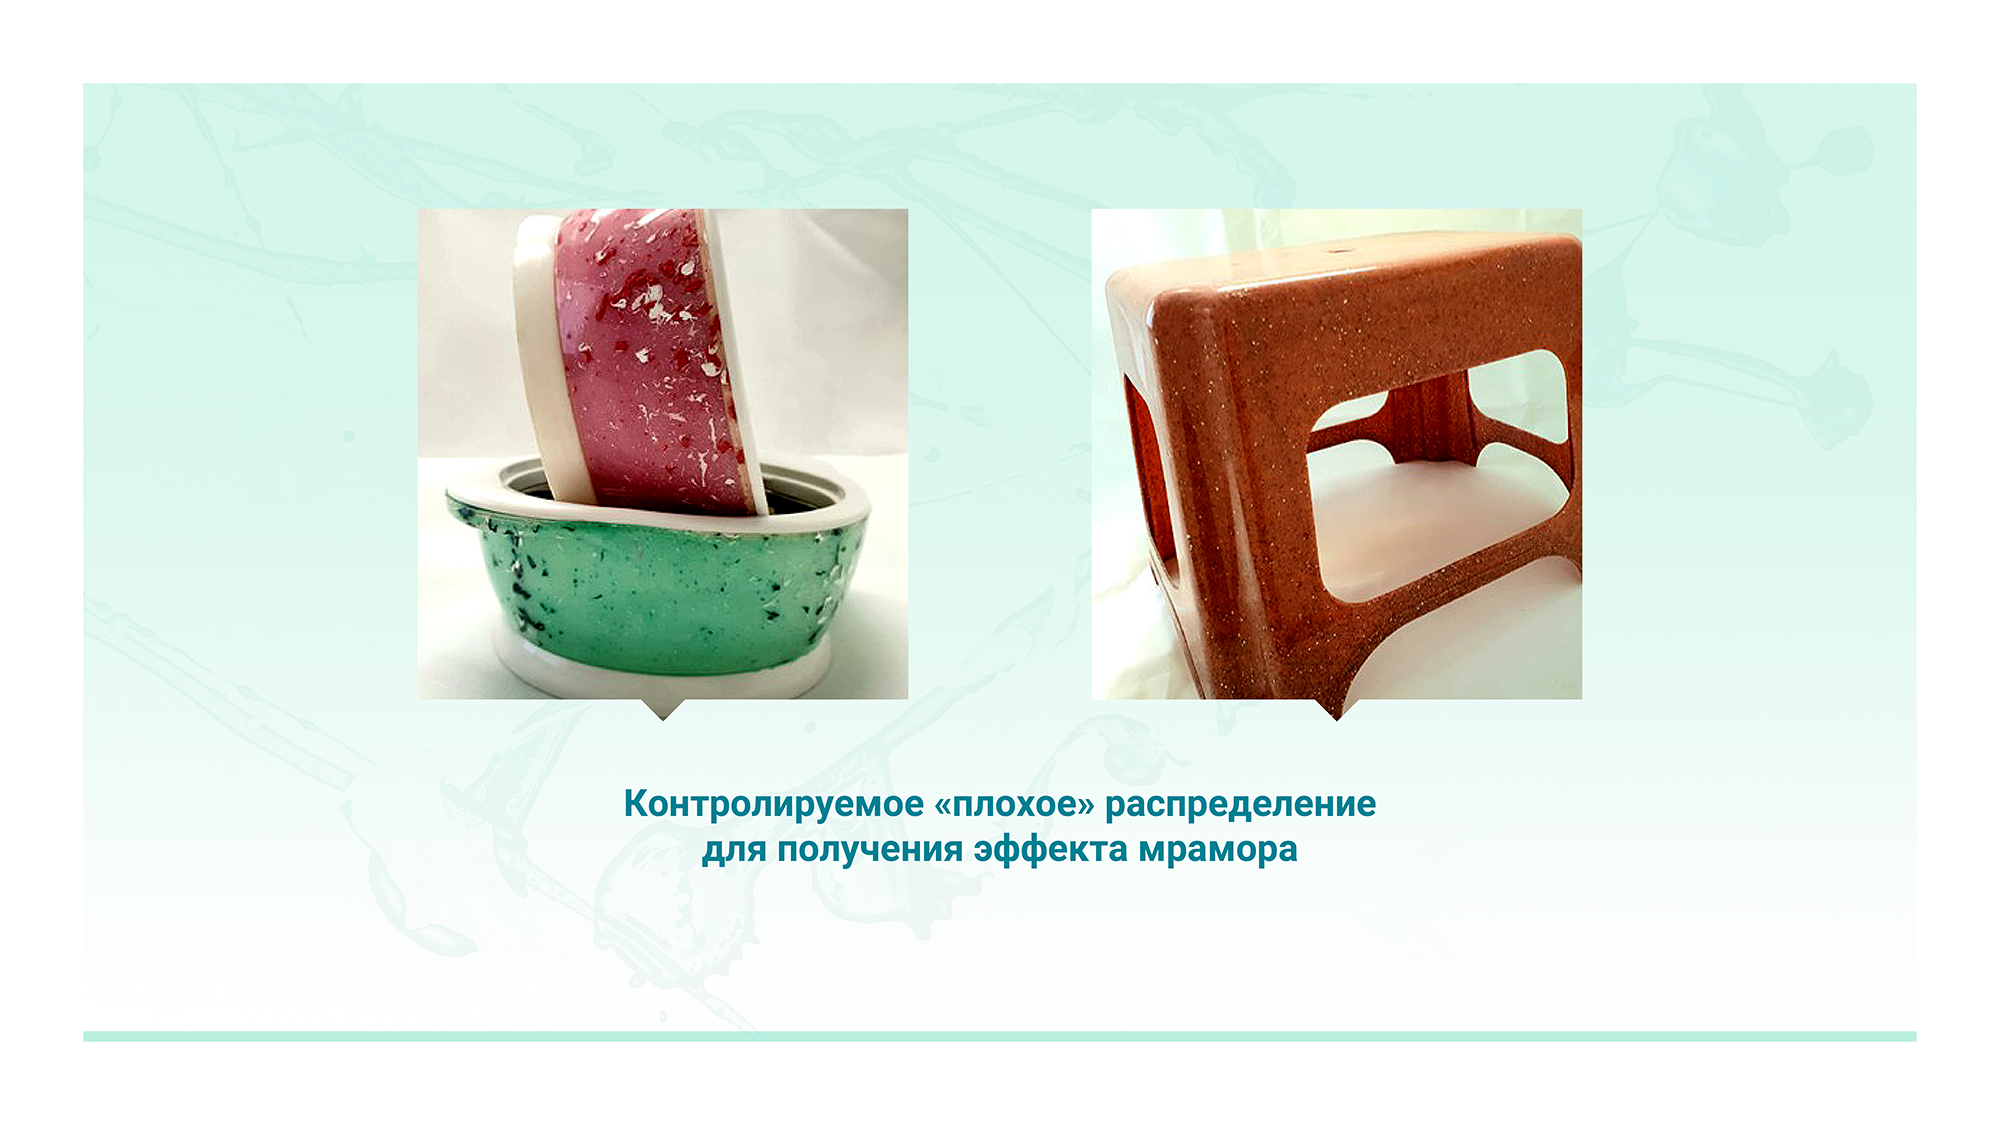
Получить эффект разводов, мраморности или камня при литье под давлением — это искусство создания контролируемой неоднородности. Вместо идеальной гомогенизации ваша цель меняется: необходимо сохранить обособленные цветные фазы в потоке расплава до момента застывания детали в пресс-форме. Это достигается за счет сочетания правильной рецептуры материала и специфических настроек оборудования.
Ключевой принцип здесь — создание двухфазной системы, где компоненты не могут смешаться друг с другом на молекулярном уровне. Это похоже на смешивание масла и воды. Есть три способа получить такой результат:
- Разница в температурах плавления полимеров. Основной материал и матрица мастербатча подбираются так, чтобы они плавились при разных температурах. Если выставить температурный профиль ТПА между точками плавления этих двух полимеров, один из них будет расплавлен и текуч, а второй — только размягчен и останется более вязким. Эта разница в вязкости не позволит им перемешаться, сформируются красивые текстурные линии. Пример из практики: отличный мраморный эффект достигается при совместном литье полиоксиметилена (POM) и термопластичного полиэфирэластомера (TPE) с разницей температур плавления более 30°C.
- Композиция, содержащая по меньшей мере две несмешивающиеся фазы. В рецептуру закладываются два полимера, принципиально несовместимых друг с другом термодинамически. Первая фаза (основной полимер) и вторая фаза (содержащая краситель) остаются разделенными в готовом изделии, создавая визуальный эффект. Это позволяет получить как мраморный узор, так и камуфляжные пятна.
- Использование специальных красителей. Для создания эффекта камня часто применяют неорганические пигменты (крупнодисперсные включения, слюда, флейки) или мастербатчи, полимерный носитель которых обладает значительно более высокой вязкостью (низким ПТР), чем окрашиваемый пластик.


Комментарии (0)